









NEUIGKEITEN
Abnahmetests für Mischtanks, die in eine Ausschreibung für Getränkeanlagen aufgenommen werden sollten
Eine Anfrage für einen Mischtank sollte die Abnahmekriterien anhand messbarer Prozessergebnisse festlegen: eine gleichmäßige Zusammensetzung innerhalb einer vereinbarten Mischzeit, reinigbare produktberührte Oberflächen, eine leckagefreie Konstruktion und, sofern erforderlich, eine zuverlässige Temperaturregelung. Die Nennkapazität allein belegt keines dieser Kriterien. Der Prüfplan sollte die Prüfflüssigkeit, Betriebsbedingungen, Probenahmestellen, Messgeräte, Abnahmekriterien und die vor dem Versand sowie nach der Installation erforderlichen Nachweise aufführen.
Werksabnahmeprüfungen (FAT) und Abnahmeprüfungen vor Ort (SAT) sind getrennt zu behandeln. Werksprüfungen belegen die Konstruktionsqualität und Leistung unter dokumentierten Bedingungen. Vor-Ort-Prüfungen bestätigen, dass der installierte Tank mit den tatsächlichen Rohrleitungen, Versorgungsmedien, Steuerungen und dem Getränkeprozess funktioniert. Ein Wasser-Versuch im Werk belegt weder die Mischleistung bei einem zähflüssigen Sirup noch die Reinigungswirkung bei eingetrockneten Saftrückständen.
Die Testcharge vor dem Angebotsvergleich festlegen
Abnahmekriterien sind nur dann aussagekräftig, wenn der Betriebsbereich festgelegt ist. Geben Sie Mindest- und Höchstfüllmenge getrennt von der Gesamtkapazität des Behälters an. Machen Sie Angaben zur Produktviskosität bei Verarbeitungstemperatur, zu Dichteunterschieden zwischen den Zutaten, zum Feststoffgehalt, zur Zugabereihenfolge sowie zu Einschränkungen hinsichtlich Schaumbildung oder Sauerstoffeintrag. Bei kohlensäurehaltigen Getränken sind die erforderlichen Druckbedingungen und Kriterien für den Erhalt des Kohlensäuregehalts anzugeben.
Geben Sie im Angebot die Mischanordnung an: Rührwerk, externe Umwälzschleife oder eine Kombination. Bei Umwälzung sind die Pumpe, die Position der Rücklaufdüse, die Rohrleitungsanordnung und die Durchflussbedingungen in den Prüfumfang aufzunehmen. Andernfalls kann sich ein Tank, der mit einer temporären Werkspumpe geprüft wurde, anders verhalten als mit dem installierten Förderkreislauf.
Die Verwendung einer Ersatzflüssigkeit muss dokumentiert begründet werden. Wasser mit einem löslichen Tracer eignet sich zur Beurteilung der Flüssigkeitsverteilung, bildet jedoch weder die Benetzung von Pulver noch die Suspension von Fruchtfleisch oder die Verteilung von konzentriertem Sirup nach. Wenn diese Aufgaben für die Eignung ausschlaggebend sind, ist ein repräsentativer Prozessversuch vorzusehen oder die Abnahme hierfür der SAT vorzubehalten.
Mischungshomogenität durch Probenahme prüfen
Legen Sie die Messgröße fest, die eine erfolgreiche Durchmischung belegt. Die Konzentration löslicher Feststoffe kann für die Verdünnung von Sirup geeignet sein; bei einer anderen Rezeptur sind möglicherweise Säuregehalt, Leitfähigkeit oder die Analyse eines bestimmten Inhaltsstoffs erforderlich. Die Messung muss die erwarteten Unterschiede erfassen und bei der Prüftemperatur zuverlässig bleiben. Bei der Leitfähigkeitsmessung ist beispielsweise eine Temperaturkompensation erforderlich; außerdem muss die Tracerkonzentration im nutzbaren Messbereich des Instruments liegen.
Entnehmen Sie Proben an Stellen, an denen eine unzureichende Umwälzung erkennbar wird: oben, in der Mitte und unten sowie, sofern relevant, am Auslass. Ein einzelnes Probenahmeventil weist nur die Zusammensetzung an dieser Stelle nach. Verlangen Sie ein vereinbartes Probenahmeverfahren, das stagnierende Probenleitungen vermeidet und die Charge nicht so stark beeinflusst, dass eine Totzone unentdeckt bleibt.
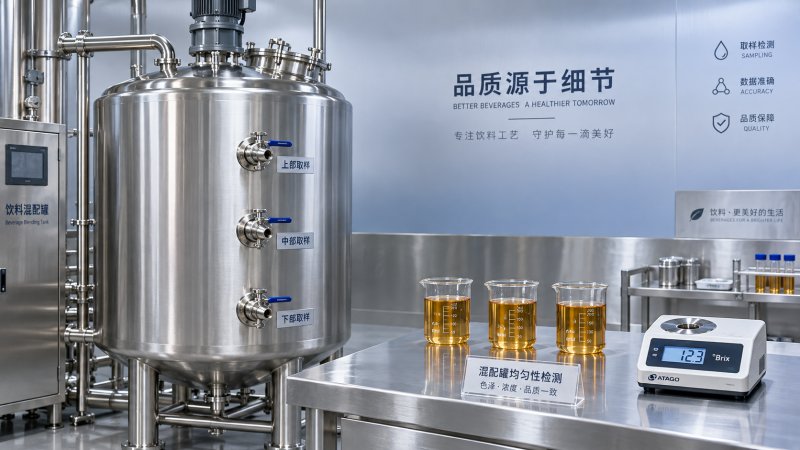
Legen Sie fest, wann die Mischzeit beginnt, ob die Zeit für die Zutatenzugabe mitgerechnet wird und ob während der Probenahme weitergemischt wird. Dokumentieren Sie die Rührerdrehzahl oder den Umwälzvolumenstrom, die Flüssigkeitstemperatur, den Füllstand und die Zugabereihenfolge. Prüfen Sie beide Enden des erforderlichen Arbeitsvolumenbereichs: Ein voller Tank stellt hohe Anforderungen an die Umwälzstrecke, während ein niedriger Füllstand eine unzureichende Eintauchtiefe des Rührers oder übermäßige Oberflächenbewegung sichtbar machen kann.
Das Abnahmekriterium sollte verlangen, dass alle festgelegten Proben innerhalb der maximalen Mischzeit die vereinbarte Zusammensetzungstoleranz erfüllen. Ein akzeptabler Durchschnitt kann unzulässige lokale Konzentrationen verdecken. Geben Sie die Toleranzen in für die Rezeptur relevanten Einheiten an und berücksichtigen Sie die Messunsicherheit. Wiederholte Messungen nach dem erstmaligen Erreichen des Grenzwerts helfen festzustellen, ob die Homogenität stabil bleibt.
Wenn Schaum, Sauerstoffeintrag oder Schäden an Feststoffen die Produktqualität beeinträchtigen, sind separate Kriterien und Messverfahren aufzunehmen. Eine schnelle Homogenisierung durch einen unzulässigen Strudel gilt als nicht bestanden, wenn die Sauerstoffkontrolle Teil der Prozessanforderungen ist.
Werkstoffe und Fertigung vor dem Schließen von Zugängen überprüfen
Verlangen Sie Werkstoffnachweise, die der produktberührten Mantelfläche, dem Boden, den Stutzen und anderen medienberührten Komponenten eindeutig zugeordnet werden können. Auch für Dichtungen und Ventilsitze müssen die Werkstoffe angegeben und ihre Verträglichkeit mit dem Getränk und den Reinigungschemikalien bestätigt sein. Wenn eine positive Werkstoffidentifizierung vorgeschrieben ist, legen Sie deren Umfang fest und ordnen Sie die Ergebnisse den Komponentenreferenzen zu.
Die Schweißnahtprüfung sollte die Innenoberfläche, Risse, Poren, mit dem gewählten Verfahren feststellbare Bindefehler und Spalten, in denen sich Produkt ansammeln kann, berücksichtigen. Prüfaufnahmen müssen Angaben zur jeweiligen Position enthalten. Legen Sie fest, welche Bereiche einer Sichtprüfung und welche einer zusätzlichen, für die Fertigungskonstruktion geeigneten Prüfung zu unterziehen sind. Die allgemeine Angabe, Schweißnähte würden „geprüft“, lässt den Prüfumfang offen.
Für die Abnahme der Oberflächenbeschaffenheit müssen ein Messverfahren und die Messstellen festgelegt werden, einschließlich repräsentativer Schweißnahtbereiche. Eine polierte Mantelfläche belegt nicht den Zustand hinter Anschlüssen oder im Bereich eines Mannlochs. Nehmen Sie Nachweise über die festgelegte Reinigung und Oberflächenbehandlung nach der Fertigung sowie die Prüfung unzugänglicher Bereiche auf, bevor diese durch die Montage verschlossen werden.
Die aufgeführten Weintanks aus Edelstahl mit 15000 l Fassungsvermögen verfügen beispielsweise über eine Konstruktion aus Edelstahl 304, einen Kühlmantel, eine rotierende Sprühkugel und einen konischen Boden. Diese Merkmale sprechen für Prüfungen des Werkstoffs, des Mantels, der Sprühabdeckung und der Entwässerung. Die Beschreibung für Gärung und Lagerung belegt keine Mischleistung; für jeden Rührwerks- oder Umwälzbetrieb sind eine eigene Spezifikation und ein eigener Versuch erforderlich.
Dichtheitsprüfungen von Behälter, Mantel und Ventilen unterscheiden
Die Anfrage sollte ein schriftliches Dichtheitsprüfverfahren verlangen, in dem jede Prüfgrenze, das Prüfmedium, der Druck oder Flüssigkeitsstand, die Prüfdauer, die Messgenauigkeit und das Abnahmekriterium angegeben sind. Behälter- und Mantelkreisläufe haben unterschiedliche Auslegungsgrenzen und müssen entsprechend geprüft werden. Die Prüfbedingungen müssen innerhalb der freigegebenen Auslegung und des geltenden Prüfverfahrens bleiben; ein atmosphärischer Behälter darf nicht wie ein druckfestes Gerät behandelt werden.
Dokumentieren Sie Leckagebeobachtungen an Schweißnähten, Anschlüssen, Mannlöchern, Dichtungen und Verbindungen. Wenn die Absperrung durch Ventile relevant ist, sind die zulässige Sitzleckage und die äußere Leckage getrennt festzulegen. Prüfen Sie nach der Prüfung auf bleibende Verformungen und definieren Sie alle erforderlichen Prüfungen reparierter Bereiche.
Eine Druck-/Vakuum-Sicherungseinrichtung muss anhand der freigegebenen Anforderungen an den Behälterschutz überprüft werden. Ihr bloßes Vorhandensein belegt keinen ausreichenden Schutz beim Befüllen, Entleeren, Kühlen oder Reinigen. Installierte Entlüftungswege und mögliche Einschränkungen sind Bestandteil der SAT.
Reinigungsabdeckung nachweisen und anschließend die Rückstandsentfernung beurteilen
Eine rotierende Sprühkugel weist eine Reinigungsvorrichtung nach; ihre Wirksamkeit hängt jedoch von Versorgungsdruck, Durchfluss, Position und möglichen Hindernissen ab. Verlangen Sie eine Abdeckungsprüfung mit einem vereinbarten sichtbaren oder fluoreszierenden Tracerverfahren. Beziehen Sie die Unterseite des Mannlochs, das Innere der Stutzen, Instrumentenanschlüsse und durch interne Komponenten abgeschattete Bereiche ein. Dokumentieren Sie während der Prüfung die Zulaufbedingungen der Reinigungsvorrichtung.
Die Abdeckungsprüfung weist nach, dass Reinigungsflüssigkeit eine Oberfläche erreicht. Eine Prüfung der Rückstandsentfernung zeigt, ob der festgelegte Reinigungszyklus die betreffenden Verschmutzungen beseitigt. Bei Saft, Sirup oder anderen hartnäckigen Ablagerungen sind repräsentative Verschmutzungen, Einwirkungs- oder Trocknungsbedingungen, Reinigungschemie, Temperatur, Umwälzdauer und Probenahmestellen festzulegen.
Die Abnahme sollte ein vereinbartes Verfahren zum Nachweis von Rückständen mit einer geeigneten Nachweisgrenze verwenden. Die Leitfähigkeit der letzten Spülung allein belegt nicht, dass alle Getränkerückstände entfernt wurden. Wenn eine mikrobiologische Validierung erforderlich ist, muss sie getrennt von der physikalischen Sauberkeit und der Sprühabdeckung festgelegt werden.
Führen Sie eine Entwässerungsprüfung durch, während der Tank in seiner vorgesehenen Einbaulage steht. Dokumentieren Sie nach der festgelegten Entleerungsdauer die Stellen, an denen Flüssigkeit zurückbleibt, einschließlich Ventilkammern und angeschlossener Rohrleitungen. Ein geneigter Boden verliert seinen vorgesehenen Vorteil, wenn eine falsche Ausrichtung bei der Installation oder ein erhöhter Auslass zu Flüssigkeitsansammlungen führt.
Temperatur- und Regelungsprüfungen an die tatsächlichen Betriebsanforderungen anpassen
Legen Sie für einen ummantelten Mischtank die Anfangstemperatur, die Zieltemperatur, das Chargenvolumen, die Eigenschaften der Prüfflüssigkeit, die Eintrittstemperatur des Versorgungsmediums und dessen Durchfluss fest. Vereinbaren Sie, ob die Abnahme die Kühlzeit, die Aufheizzeit, die Temperaturhomogenität oder alle drei Kriterien betrifft. Ein Temperaturergebnis ohne Angaben zu den Bedingungen des Versorgungsmediums ermöglicht keinen aussagekräftigen Vergleich.
Vergleichen Sie die installierten Temperaturmesswerte mit einer kalibrierten Referenz und nehmen Sie an weiteren Stellen Proben, wenn eine Schichtung zu erwarten ist. Die Messgenauigkeit des Sensors und die Temperaturhomogenität der Charge sind getrennte Prüfergebnisse: Auch eine korrekt kalibrierte Sonde kann sich in einem nicht repräsentativen Bereich befinden.
Die Funktionsprüfung sollte die installierte Steuerungssequenz, Alarme und relevante Verriegelungen abdecken. Beispiele sind die Verhinderung des Rührwerksbetriebs unterhalb des zulässigen Flüssigkeitsstands und die Überprüfung der festgelegten Reaktion bei einem Sensorausfall. Dokumentieren Sie die tatsächlichen Reaktionen der Anlage und die Bedingungen für die Wiederherstellung des Betriebs.
Abnahmenachweise und den Umgang mit Fehlern in der Anfrage festlegen
Verwenden Sie eine Abnahmematrix, damit die Prüfpflichten während der Angebotsphase, Fertigung und Inbetriebnahme nachvollziehbar bleiben.
Legen Sie fest, welche nicht bestandenen Prüfungen den Versand oder die endgültige Abnahme verhindern, wer die Prüfmaterialien bereitstellt und wer die Kosten für Korrekturen und Wiederholungsprüfungen trägt. Verlangen Sie, dass Abweichungen und ihre Auswirkungen auf das Ergebnis dokumentiert werden. Die endgültige Abnahme sollte erst nach Behebung der vereinbarten Mängel erfolgen; die überarbeiteten Zeichnungen und Prüfprotokolle müssen der gelieferten Anlage entsprechen.