










NEUIGKEITEN
Integration eines Mischtanks in eine Produktionslinie für Getränkepulver
Ein Mischtank eignet sich für eine pulverbasierte Getränkeproduktionslinie nur dann, wenn er die Rezeptur innerhalb der zwischen den nachgeschalteten Chargen verfügbaren Zeit benetzen, dispergieren und hydratisieren kann. Wird zuerst die Behälterkapazität festgelegt, kann es passieren, dass zwar genügend Speichervolumen vorhanden ist, aber die Mischleistung nicht ausreicht, übermäßig viel Schaum entsteht oder das Transfersystem den Produktionsfluss nicht aufrechterhalten kann.
Die Integration sollte daher mit der Rezeptur und einem vollständigen Chargenzeitplan beginnen. Pulverzugabe, Hydratisierung, Temperatureinstellung, Qualitätsprüfungen, Entleerung und Reinigung beanspruchen jeweils Anlagenzeit. Die Auslegung muss diese Tätigkeiten mit den Anforderungen des nächsten Prozessschritts in Einklang bringen – sei es Pasteurisierung, Homogenisierung, Zwischenlagerung oder Abfüllung.
Das Rezepturfenster vor der Dimensionierung des Behälters festlegen
„Pulverbasierte Getränke“ umfassen Zutaten mit sehr unterschiedlichen Eigenschaften. Zucker lässt sich unter geeigneten Bedingungen möglicherweise leicht lösen, während Kakao dispergiert und in Schwebe gehalten werden muss. Proteinpulver können schäumen und erfordern eine kontrollierte Hydratisierung; Hydrokolloide können gelummte Klumpen bilden, wenn ihre Oberfläche hydratisiert, bevor Flüssigkeit den Kern erreicht. Ein Tank, der für eine leicht lösliche Rezeptur ausgelegt ist, ist deshalb nicht automatisch für das gesamte Produktsortiment geeignet.
Die Gerätespezifikation sollte die anspruchsvollsten Rezepturbedingungen festlegen:
- Minimale und maximale Chargenvolumina einschließlich der anfänglichen Flüssigkeitsmenge.
- Pulveranteil, Zugaberate und die während der Verarbeitung erreichte Viskosität.
- Erforderlicher Temperaturbereich sowie mögliche Grenzen für die Wärmebelastung der Zutaten.
- Zulässige Schaumbildung, Lufteintrag, nicht dispergierte Partikel und Sedimentation.
- Hydratisierungszeit und messbarer Endpunkt für die Chargenfreigabe.
Diese Bedingungen bestimmen mehr als nur die Motorleistung. Auch bei niedrigen Anfangsfüllmengen muss das Laufrad ausreichend bedeckt sein. Eine steigende Viskosität verändert das Umwälz- und Entleerungsverhalten. Schaum und die vorübergehende Volumenzunahme während der Pulverzugabe erfordern zusätzlichen Kopfraum über dem Endvolumen des Getränks. Bruttovolumen des Behälters und nutzbares Arbeitsvolumen sollten getrennt angegeben werden.
Die Chargengröße muss außerdem zum Produktionsplan passen. Eine Beispielrechnung: Eine nutzbare Charge von 2.000 Litern mit einer vollständigen Zykluszeit von 90 Minuten ergibt eine durchschnittliche Ausbringung von etwa 1.333 Litern pro Stunde, noch ohne zusätzliche Stillstandszeiten. Damit lässt sich ein nachgeschalteter Bedarf von 2.000 Litern pro Stunde nicht kontinuierlich decken, sofern keine andere Quelle für das vorbereitete Produkt verfügbar ist. Ein Puffertank kann Unterbrechungen überbrücken, aber ein dauerhaftes Kapazitätsdefizit nicht ausgleichen.
Pulverbenetzung und Mischen der Gesamtmenge getrennt betrachten
Ein Rührwerk, das ein fertiges Getränk erfolgreich umwälzt, kann dennoch Schwierigkeiten haben, trockene Zutaten einzuarbeiten. Bei der Gesamtmischung wird das Material im Behälter umgewälzt; beim Benetzen kommt Flüssigkeit mit den Pulveroberflächen in Kontakt; bei der Dispersion werden Agglomerate aufgebrochen; für die Hydratisierung ist eine ausreichende Zeit unter geeigneten Bedingungen erforderlich. Diese Funktionen dürfen nicht gleichgesetzt werden.
Bei leicht löslichen Zutaten in moderater Dosierung kann eine kontrollierte Zugabe in einen gut umgewälzten Tank ausreichen. Schwer benetzbare Pulver können ein Inline-Pulverinduktionssystem oder einen Rotor-Stator-Mischer erfordern. Wenn eine hohe Viskosität die Umwälzung oder die Wärmeübertragung an der Behälterwand einschränkt, kann eine Ankerrührer- oder Abstreiferanordnung erforderlich sein. Die Auswahl sollte auf Versuchen mit der jeweiligen Rezeptur beruhen und nicht pauschal auf einer Forderung nach hoher Scherung.
Mehr Scherung ist nicht immer besser. Unter ungeeigneten Betriebsbedingungen kann sie die Produkttemperatur erhöhen, den Lufteintrag verstärken oder scherempfindliche Strukturen verändern. Ist eine intensive Dispersion erforderlich, bietet es sich an, diese während der Pulvereinarbeitung anzuwenden und die Mischintensität anschließend während der weiteren Hydratisierung zu reduzieren.
Die Pulverzufuhrrate ist Teil dieser Auslegung. Wird das Pulver schneller zugeführt, als die Flüssigkeit es benetzen und abtransportieren kann, entstehen leicht schwimmende Pulverschichten und Klumpen. Zugabereihenfolge, Grenzen für die Zufuhrrate, Flüssigkeitstemperatur und Betriebsbereich des Mischers sollten gemeinsam festgelegt werden. Auch das Entleeren von Säcken erfordert einen sicheren Zugang und eine geeignete Staubkontrolle; das Risiko durch brennbare Stäube ist anhand der tatsächlichen Zutaten und Handhabungsbedingungen zu bewerten.
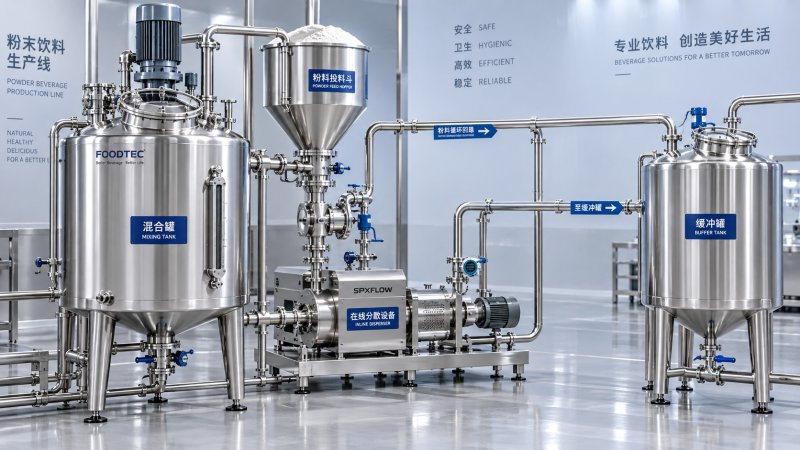
Ein typischer Prozessablauf umfasst die Befüllung mit aufbereitetem Wasser, die kontrollierte Pulverzugabe, die Umwälzung durch die ausgewählte Dispergiereinrichtung, die Hydratisierung im Behälter, die Chargenfreigabe und den Transfer zur nachgeschalteten Verarbeitung. Die Rohrleitungsführung muss Umwälzung und Weiterleitung klar voneinander unterscheiden, damit unvollständig verarbeitetes Getränk die erforderliche Mischstufe nicht umgehen kann.
Den Transfer auf den nachgeschalteten Prozess auslegen
Der Auslass des Mischtanks ist eine betriebliche Schnittstelle und nicht lediglich ein Stutzenanschluss. Die aufnehmende Anlage benötigt möglicherweise einen stabilen Eintrittsdruck, einen begrenzten Luftgehalt, eine festgelegte Temperatur oder eine begrenzte Partikelgröße. Diese Anforderungen sollten bestätigt werden, bevor Pumpe und Transferleitungen ausgewählt werden.
Die Pumpenauslegung sollte sich nach der höchsten zu erwartenden Viskosität des Getränks und dem Widerstand der gesamten Förderstrecke richten, einschließlich Ventilen, Sieben, Wärmetauschern und Höhenunterschieden. Prüfen Sie die verfügbaren Zulaufbedingungen, insbesondere bei warmen Flüssigkeiten, niedrigem Tankfüllstand oder schäumenden Produkten. Ein größerer Motor behebt weder unzureichende Zulaufbedingungen noch Lufteintritt in die Leitung.
Kann die nachgeschaltete Verarbeitung zwischen Chargen nicht angehalten werden, lässt sich der Mischvorgang mithilfe eines hygienischen Ausgleichs- oder Puffertanks vom Transfer entkoppeln. Seine Dimensionierung sollte sich nach der zu überbrückenden Unterbrechung und der Produktionsrate richten. Er verursacht jedoch zusätzliche Verweilzeit und Reinigungsaufwand und kann zu Sedimentation führen. Daher müssen Anforderungen an Rühren oder Umwälzung separat bewertet werden.
Bei der Wiederverwendung von Getränkeanlagen sind dieselben Prüfungen wie beim Kauf neuer Anlagen erforderlich. Komplettanlagen wieindustrielle Bierbrauanlagen umfassen Behälter und Prozessversorgungseinrichtungen, doch die Braukapazität allein belegt nicht die Eignung zum Mischen von Pulvern. Laufradgeometrie, minimaler Betriebsfüllstand, Pulverzugabe, Entleerbarkeit und Reinigungszugang müssen weiterhin anwendungsspezifisch geprüft werden.
Hygienegerechte Auslegung und Versorgungsbedarf in die Anlagenplanung einbeziehen
Ein Behälter mit CIP-Anschlüssen (Cleaning-in-Place) ist nicht automatisch Teil einer reinigungsgerechten Installation. Die Reinigungslösung muss Rührwerk, Wellen- und Dichtungsbereich, Pulvereinlass, Instrumentenanschlüsse und etwaige schlecht erreichbare Oberflächen erreichen. Produkt muss aus dem Tank und den angeschlossenen Rohrleitungen ablaufen können, ohne dass unerwünschte Flüssigkeitsansammlungen zurückbleiben.
Rückstände von Proteinen, Fetten und Hydrokolloiden können andere Reinigungsbedingungen erfordern als einfache Zuckerlösungen. Legen Sie die Reinigungsfolge anhand der tatsächlichen Verschmutzungen fest, einschließlich Chemikalienkonzentration, Temperatur, Umwälzbedingungen und Einwirkzeit. Stimmen Sie die Anforderungen an die Reinigungseinrichtungen und die Rücklaufkapazität mit dem Lieferanten ab und überprüfen Sie anschließend Abdeckung und Reinigungsleistung während der Inbetriebnahme.
Pulverinduktionsanlagen erfordern besondere Aufmerksamkeit, da teilweise benetzte Ablagerungen in Zuführkanälen oder an Schnittstellen außerhalb des Hauptflüssigkeitskreislaufs zurückbleiben können. Auch für die Trockenpulverhandhabung und die Nassreinigung muss eine klare Abgrenzung vorgesehen werden, damit keine Feuchtigkeit in Bereiche eindringt, die trocken bleiben sollen.
Der Versorgungsbedarf sollte bei gleichzeitiger Nutzung beurteilt werden und nicht nur anhand der Einzelangaben der jeweiligen Maschine. Heizen, Kühlen, Mischen und Reinigen können sich in der Linie zeitlich überschneiden. Prüfen Sie die elektrische Anschlussleistung, die Versorgung mit Heißwasser oder Dampf, die Kühlleistung, bei Bedarf Druckluft sowie die Entwässerung. Berücksichtigen Sie in der Installationszeichnung außerdem den Zugang für den Dichtungswechsel, den Ausbau des Mischers, die Wartung der Instrumente und die sichere Pulverzugabe.
Steuerungsverhalten an den Anlagenschnittstellen festlegen
Die alleinige Automatisierung der Rührerdrehzahl lässt wichtige Prozessrisiken unkontrolliert. Die Ablaufsteuerung sollte vor der Pulverzugabe eine ausreichende Flüssigkeitsmenge sicherstellen, die erforderlichen Umwälzbedingungen aufrechterhalten, Temperaturgrenzen einhalten und die Entleerung verhindern, bis die Charge ihre Freigabekriterien erfüllt.
Sinnvolle Verriegelungen umfassen den Schutz des Mischers bei niedrigem Füllstand, die Bestätigung des Umwälzflusses vor der Pulverinduktion, den Schutz vor zu hohen Temperaturen sowie die Bestätigung einer verfügbaren Aufnahmekapazität vor dem Transfer. Produkt- und Reinigungswege müssen ebenfalls gesteuert werden, um unbeabsichtigte Verbindungen zu verhindern. Eine Rückmeldung der Ventilstellung sollte spezifiziert werden, wenn ein falscher Förderweg ein relevantes Kontaminations- oder Prozessrisiko darstellt.
Die Instrumentierung muss zur Rezeptur passen. Refraktometermessungen können bei geeigneten Systemen mit gelösten Feststoffen die Konzentrationsregelung unterstützen, doch suspendierte Zutaten erschweren die Auswertung. Die Leitfähigkeit ist kein universelles Maß für die Konzentration. Bei manchen Rezepturen sind vor der Freigabe Stichprobenprüfungen von Viskosität, pH-Wert, Dispersion oder Feststoffgehalt erforderlich.
Halten Sie die Verantwortlichkeiten der Lieferanten in einem gemeinsamen Schnittstellendokument fest. Dieses sollte Stutzenpositionen, Anschlussarten, Druck- und Temperaturgrenzen, Versorgungsleistungen, Steuersignale sowie die Zuständigkeit für Pumpen, Ventile, Rohrleitungen und Software abdecken. So lassen sich Lücken zwischen dem Lieferumfang des Tanklieferanten und dem des Linienintegrators vermeiden, die andernfalls zu Verzögerungen bei der Installation führen könnten.
Die Inbetriebnahme mit Produkt und nicht nur mit Wasser durchführen
Wassertests können Dichtheit, Leitungsführung, Instrumentenreaktion und den grundlegenden mechanischen Betrieb nachweisen. Sie belegen jedoch nicht die Einarbeitung des Pulvers, die Schaumkontrolle, die Hydratisierung oder die Entleerungsleistung bei produktionsüblicher Viskosität.
Die Abnahmeversuche sollten Rezepturen mit unterschiedlichen Anforderungen umfassen: schwer benetzbare Pulver, hohe Viskosität, Schaumsensibilität und minimaler Betriebsfüllstand. Legen Sie vor den Tests messbare Abnahmekriterien fest, darunter die Gesamtzykluszeit, Dispersionsqualität, Konzentrationsgleichmäßigkeit, Temperaturregelung, Produktreste nach der Entleerung und Reinigungsleistung.
Testen Sie den vollständigen Ablauf einschließlich nachgeschaltetem Transfer, Reinigung und Wiederanlauf nach einer Unterbrechung. Bei einem Stopp der Pulverzufuhr, einem Ausfall der Umwälzung oder einem nicht verfügbaren Aufnahmetank muss der Prozess einen definierten Zustand erreichen. Mischen ist kein mikrobieller Abtötungsschritt; Hydratisierungstemperaturen, Haltezeiten und eine etwaige nachfolgende Behandlung müssen mit dem validierten Lebensmittelsicherheitsprozess übereinstimmen.
Geben Sie die Anlage erst dann für die Produktion frei, wenn sie eine wiederholbare Zubereitung, ein angemessenes Transferverhalten und eine wirksame Reinigung innerhalb des vereinbarten Zeitplans nachweist. Die Behälterkapazität ist dann ein überprüftes Element der Anlagenleistung – kein Ersatz dafür.