









NEUIGKEITEN
Druckwerte von Biergärbehältern: Was vor dem Spunding zu prüfen ist
Ein Bierfermenter eignet sich nur dann für die Spundung, wenn seine dokumentierten Druckgrenzen, die installierten Komponenten und die Druckschutzeinrichtungen die vorgesehenen Betriebsbedingungen abdecken. Eine Konstruktion aus Edelstahl, ein dicht schließender Deckel oder eine erfolgreiche Gärung unter Druck belegen diese Eignung nicht. Wenn sich die Identität des Behälters und sein zulässiger Betriebsdruck nicht anhand zuverlässiger Dokumente nachvollziehen lassen, darf das Zurückhalten des bei der Gärung entstehenden CO₂ nicht Teil des genehmigten Betriebsverfahrens sein.
Für Qualitätskontrolle und Arbeitssicherheit stützt sich die Entscheidung auf drei Prüfungen: Welchem Druck hält die komplette Baugruppe stand, wie wird Überdruck abgebaut und bleiben Gärung, Kühlung, Transfer und Reinigung innerhalb der freigegebenen Grenzen? Der Spunddruck-Sollwert ist ein Faktor bei dieser Prüfung, aber nicht die Druckstufe des Behälters.
Feststellen, worauf sich die Druckstufe tatsächlich bezieht
Beginnen Sie mit dem Typenschild des Behälters und den zugehörigen Unterlagen. Gleichen Sie Seriennummer oder Anlagenkennzeichen mit den Herstellerunterlagen ab. Aus den Unterlagen müssen der zulässige Druck bei der relevanten Temperatur, die Auslegungsgrundlage und etwaige Einschränkungen für den Einsatz hervorgehen. Klären Sie, ob Druckwerte als Überdruck oder Absolutdruck angegeben sind, und verwenden Sie in Betriebsanweisung, Messgeräten und Ventilspezifikationen durchgehend dieselben Einheiten.
In einem Angebot oder einer Anlagendokumentation können verschiedene Werte aufgeführt sein: Auslegungsdruck, maximal zulässiger Betriebsdruck, Prüfdruck und empfohlener Betriebsdruck. Diese Werte haben unterschiedliche Bedeutungen. Eine Druckprüfung weist das Verhalten unter festgelegten Prüfbedingungen nach; der Prüfdruck berechtigt nicht zum regulären Betrieb bei diesem Wert. Unterscheiden sich die Begriffe je nach Norm oder Hersteller, lassen Sie sich die zulässige Betriebsgrenze schriftlich erläutern.
Die Druckstufe muss außerdem die in der Brauerei installierte Konfiguration abdecken. Für den Behältermantel kann eine dokumentierte Druckfestigkeit vorliegen, während ein ausgetauschter Deckel, ein Mannlochverschluss, ein Schauglas oder ein zusätzlich eingebauter Anschluss eine niedrigere Grenze aufweist. Prüfen Sie die gesamte Druckgrenze einschließlich der Anschlüsse an Anlagen, die demselben Druck ausgesetzt sind. Die Druckstufen von Klammern, Dichtungen und Ferrulen hängen von der Baugruppe und den Betriebsbedingungen ab; die Werkstoffgüte eines Bauteils allein reicht als Nachweis nicht aus.
- Behälterunterlagen: Kennzeichnung, zulässiger Druck und zulässige Temperatur, geltende Auslegungsnorm sowie Prüf- oder Konformitätsdokumente.
- Verschlüsse und Anschlüsse: Druckeignung von Mannloch, Deckel, Klammern, Ventilen, Schaugläsern, Instrumentenanschlüssen und Dichtungen.
- Getrennte Druckräume: unabhängige Grenzwerte für Produktkammer und Kühlmantel, einschließlich etwaiger Einschränkungen für Druckdifferenzen zwischen ihnen.
- Anlagenhistorie: Reparaturen, angeschweißte Anbauten, Ersatzteile, Korrosion, Verformungen oder andere Änderungen, die die ursprüngliche Druckstufe beeinflussen können.
Hygienegerechte Konstruktion und Druckintegrität müssen getrennt nachgewiesen werden. Eine polierte Innenfläche, die Eignung für den Lebensmittelkontakt oder die CIP-Reinigungsfähigkeit können die hygienische Reinigung unterstützen, belegen aber nicht, dass CO₂ zurückgehalten werden darf. Ein druckloser Lagertank wird nicht allein dadurch zu einem druckgeeigneten Fermenter, dass ein Spundventil montiert wird.
Zertifizierungen im Kontext der Installation bewerten
Die Angabe „zertifizierter Tank“ ist unvollständig, solange sie nicht die Norm, den erfassten Anlagenteil und die zugehörigen Nachweise benennt. Der ASME Boiler and Pressure Vessel Code Section VIII und die europäische Druckgeräterichtlinie sind Beispiele für Regelwerke, die je nach Bestimmungsort und Einstufung der Anlage relevant sein können. Sie haben unterschiedliche Funktionen: Ein Konstruktionsregelwerk und ein Rechtsrahmen für die Konformitätsbewertung dürfen nicht als austauschbare Kennzeichnungen behandelt werden.
Für eine Brauerei lautet die praktische Frage, ob die mitgelieferte Dokumentation die am Installationsort geltenden Anforderungen erfüllt. Neben der Konstruktionszertifizierung können nach den örtlichen Vorschriften eine Registrierung, eine Prüfung bei der Installation oder wiederkehrende Prüfungen erforderlich sein. Ein Konformitätszeichen auf einem einzelnen Zubehörteil belegt nicht die Konformität der gesamten Fermenterbaugruppe.
Fordern Sie Unterlagen an, die sich auf den konkreten Behälter beziehen, statt ein allgemeines Unternehmenszertifikat. Je nach geltendem Regelwerk können die Nachweise einen Herstellerprüfbericht, eine Konformitätserklärung, eine Werkstoffrückverfolgbarkeit, Schweißdokumentation, Prüfprotokolle und Unterlagen zur Druckprüfung umfassen. Der erforderliche Dokumentensatz ist unterschiedlich. Es ist zielführender, die geltenden Anforderungen zu ermitteln und zu prüfen, ob die Unterlagen diese erfüllen, als wahllos alle denkbaren Zertifikate zu sammeln.
Auch Änderungen nach der Lieferung müssen ebenso sorgfältig geprüft werden. Das Hinzufügen eines angeschweißten Anschlusses, eine Änderung am Verschluss oder der Austausch eines Druckzubehörteils kann die ursprünglichen Auslegungsannahmen beeinflussen. Lassen Sie Änderungen vor der Wiederinbetriebnahme unter Druck vom verantwortlichen Hersteller oder einer entsprechend qualifizierten Fachkraft für Druckgeräte bewerten.
Druckregelung und Überdruckschutz voneinander unterscheiden
Das Spundventil regelt den Gärungsdruck, indem es Gas bei einem einstellbaren Sollwert ablässt. Die Druckentlastungseinrichtung schützt die Anlage, wenn die Druckregelung ausfällt oder den Gasstrom nicht bewältigen kann. Eine Brauerei darf nicht davon ausgehen, dass ein Spundventil beide Funktionen erfüllt, sofern seine dokumentierte Auslegung und Kapazität sowie seine Zulassung nach den geltenden Anforderungen dies nicht ausdrücklich bestätigen.
Zwischen dem betrieblichen Sollwert und dem Ansprechdruck der Schutzeinrichtung muss ausreichend Abstand bestehen, um Regelabweichungen und Prozessschwankungen aufzufangen. Der Ansprechdruck der Schutzeinrichtung muss den zulässigen Grenzwerten des Behälters und den maßgeblichen Anforderungen entsprechen. Ein nach den geltenden technischen Vorschriften zulässiger Druckanstieg während der Entlastung darf niemals als zusätzlicher Betriebsspielraum betrachtet werden.
Die Entlastungskapazität ist ebenso wichtig wie der Öffnungsdruck. Ein Ventil, das beim richtigen Druck öffnet, kann dennoch ungeeignet sein, wenn es den plausiblen Gasstrom nicht abführen kann. Berücksichtigen Sie die Gasbildung während der Gärung, angeschlossene CO₂-Versorgungen, den Ausfall eines Druckreglers und andere mögliche Druckquellen. Die Kapazitätsauslegung sollte sich auf die einschlägigen Daten der Druckentlastungseinrichtung und ein geeignetes Berechnungsverfahren stützen und die Auslassbedingungen sowie den Gegendruck einbeziehen.
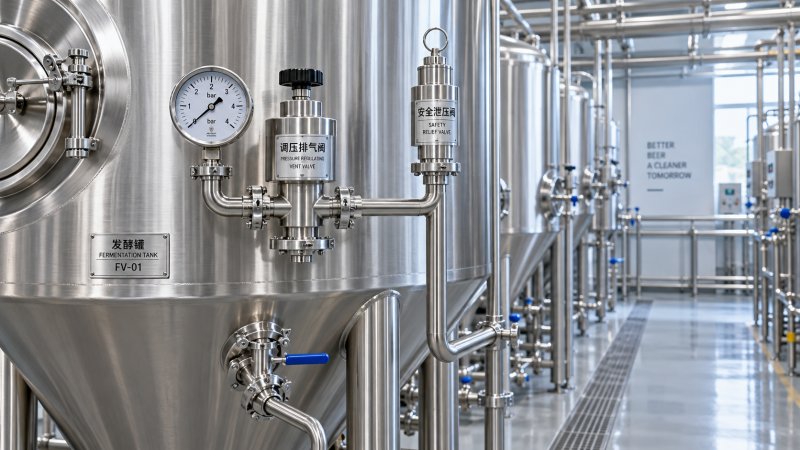
Verfolgen Sie den gesamten Entlastungsweg vom Behälteranschluss bis zur Auslassstelle. Schaum, Hefe, Hopfenmaterial, angetrocknete Ablagerungen oder Reinigungsrückstände können einen engen Durchgang verstopfen. Auch ein Absperrventil kann den Schutz außer Kraft setzen, wenn seine Stellung nicht durch eine zugelassene Anordnung kontrolliert wird. Die Auslassleitung muss den Betrieb der Einrichtung ermöglichen und freigesetztes CO₂ sicher ableiten; ein Verlängerungsschlauch ist nicht automatisch unbedenklich.
Die Wartung muss den Anweisungen des Geräteherstellers und den geltenden Prüfanforderungen entsprechen. Dokumentieren Sie Kennzeichnung, Einstellung, Prüfung, Wartung und Austausch. Ein sauberes Erscheinungsbild belegt weder den korrekten Öffnungsdruck noch die erforderliche Entlastungskapazität. Vermeiden Sie improvisierte Prüfungen mit Druckgas: Pneumatische Prüfungen bergen Gefahren durch gespeicherte Energie und erfordern ein kontrolliertes Verfahren.
Den gesamten Betriebszyklus vor der ersten Spundung freigeben
Die Druckeignung kann sich während einer Charge ändern, selbst wenn der Spunddruck-Sollwert gleich bleibt. Beim Abkühlen löst sich mehr CO₂ im Bier, wodurch der Kopfraumdruck sinken kann. Auch beim Ablassen oder Abpumpen von Bier kann ein Vakuum entstehen, wenn nicht ausreichend Gas nachströmen kann. Ein für Überdruck ausgelegter Behälter darf nur einer geringen oder gar keiner Unterdruckbelastung standhalten. Kaltreifung und Transfer benötigen daher eine eigene Schutzstrategie.
Prüfen Sie den dokumentierten Unterdruckgrenzwert und die Eignung eines Vakuumventils oder einer kontrollierten Gasversorgung. Wenn die Produktqualität den Ausschluss von Sauerstoff erfordert, muss dies innerhalb der freigegebenen Druck- und Vakuumanordnung berücksichtigt werden. Ein ungeschützter, geschlossener Behälter darf nicht als Methode dienen, einen sauerstofffreien Kopfraum zu bewahren.
Bei der Reinigung gelten weitere Betriebsbedingungen. Temperaturänderungen, Dampfkondensation, chemische Beständigkeit und der Betrieb des Kühlmantels können Belastungen verursachen, die über die Bedingungen während der Gärung hinausgehen. Die Verfahren müssen vor dem Öffnen von Verschlüssen oder dem Zerlegen von Anschlüssen die Druckentlastung und sichere Absperrung festlegen und eine zuverlässige Methode vorsehen, um sicherzustellen, dass eingeschlossener Druck abgebaut wurde.
Auch die Qualitätskontrolle ist an der Festlegung des Betriebsfensters beteiligt. Das Zurückhalten von CO₂ kann Gärungsverlauf und Karbonisierung beeinflussen. Daher müssen Druckprogramme gemeinsam mit Hefeleistung, Vergärungsgrad, Temperatur und der angestrebten Bierspezifikation bewertet werden. Die Einhaltung der mechanischen Grenzwerte des Behälters bestätigt für sich genommen nicht die Eignung des Brauprozesses.
Dokumentieren Sie vor der Freigabe für die Produktion den genehmigten Druckbereich, die Spundeinstellung, die Druckentlastungsanordnung, die Vakuumschutzmaßnahmen, die Messgeräteprüfungen und die Reaktion des Bedienpersonals auf anomale Druckverhältnisse. Die Messgeräte müssen für den Betriebsbereich ausreichend genau sein, und das Bedienpersonal benötigt klare Anweisungen für einen steigenden Drucktrend, eine blockierte Entlüftung oder voneinander abweichende Messwerte.
Aus einer vollständigen Freigabedokumentation müssen sich für die nächste Schicht drei Fragen ohne Interpretationsspielraum beantworten lassen: Welcher Grenzwert gilt für diesen installierten Behälter, was schützt ihn bei einem Ausfall der Druckregelung und welche Maßnahmen sind erforderlich, wenn der Betrieb den freigegebenen Bereich verlässt? Beruht eine Antwort auf einer undokumentierten Annahme, muss diese Lücke geschlossen werden, bevor der Fermenter zur Spundung verschlossen wird.